原料入厂
聚丙烯原料与内衬膜按批次验收,核对牌号、外观与克重;异常批次单独隔离,不投入生产。
我们不列出没有取得的证书名称或编号。质量管控按原料入厂、首件确认、过程巡检、成品抽检四道关卡执行,检测记录随批次留存;需要第三方数据时,可按客户要求送检并出具报告。
质检分散在原料、开机、生产与出货前四个节点。任何一道发现异常,先停线确认,再决定返工或报废。
聚丙烯原料与内衬膜按批次验收,核对牌号、外观与克重;异常批次单独隔离,不投入生产。
换规格、换版面前先做首件,核对尺寸、克重、印刷与缝制;确认合格后再批量开机。
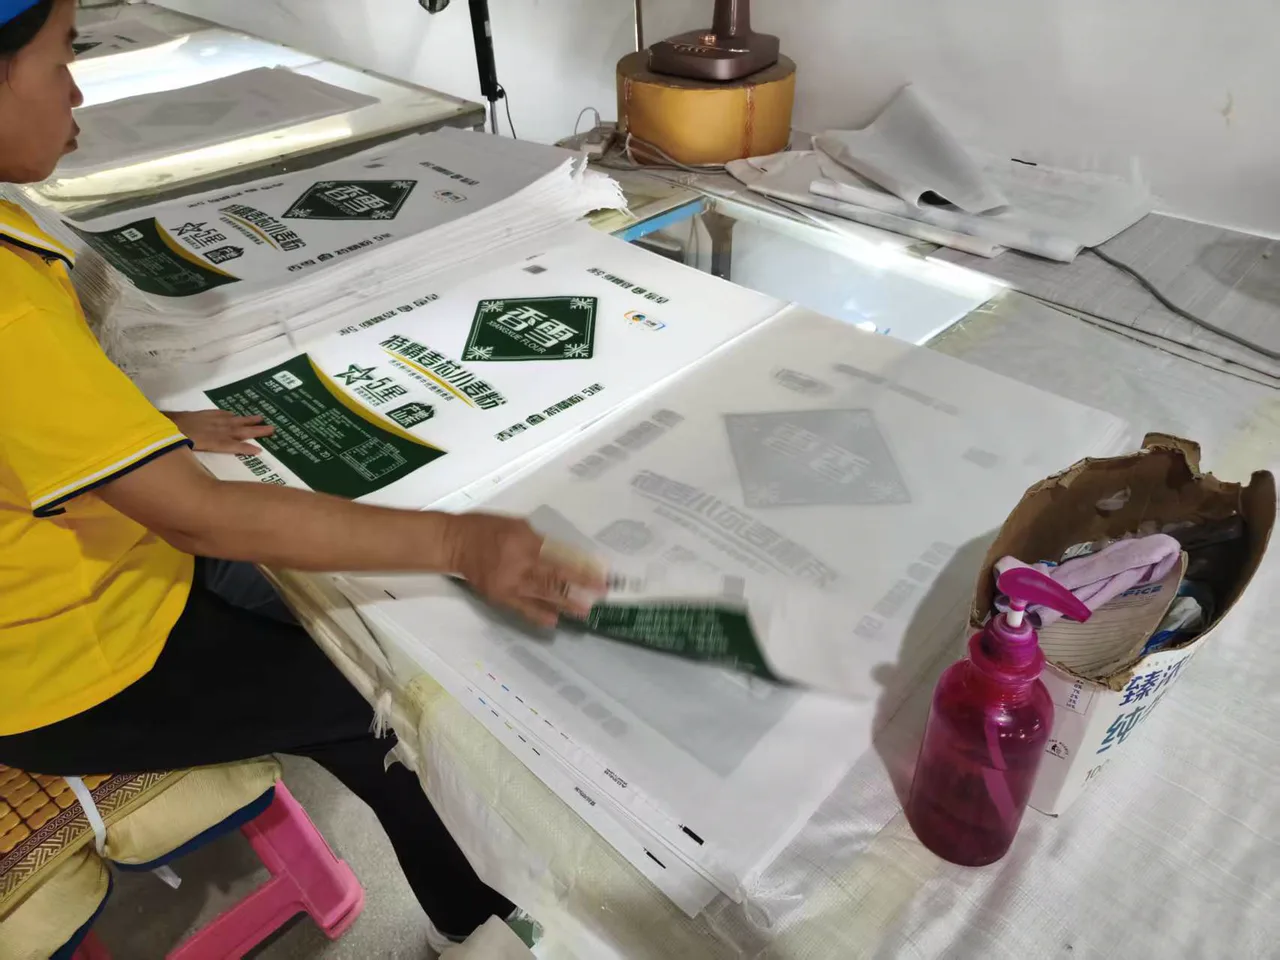
圆织、彩印复膜与缝制环节定时抽检,记录布面密度、印刷色差、复膜附着与缝底针距。
按批次抽检承重、缝合强度、尺寸与内衬热封,合格后打包入库,记录随批次留存。
检测以厂内可执行的手段为主,判定依据以客户确认样与订单约定为准;不同承重与袋型,抽检频次不同。
| 检测项目 | 检测方式 | 判定参考 |
|---|---|---|
| 承重 | 按订单重量装填后做满袋静置与跌落测试 | 袋体不破裂,缝口不裂开 |
| 缝合强度 | 拉力抽测缝底线与袋底两端回针处 | 缝线不断裂、不脱线 |
| 尺寸偏差 | 卷尺测量袋长、袋宽与袋口 | 与确认样及订单公差一致 |
| 克重 | 取样称量布基克重(g/㎡) | 与订单克重一致,偏差按约定 |
| 印刷 | 对照确认样检查色差、套印与附着力 | 图案清晰、不掉色,信息可识读 |
| 内衬热封 | 检查热封宽度、平整度与剥离情况 | 封口连续,无虚封与褶皱 |
表内为常规检测项目。食品接触用途可提供内衬原料的相关合格证明;需要第三方报告时,按客户要求送检。
以下现象在塑编袋使用中比较常见,先看原因,再在打样与下单时说清楚灌装设备、堆码高度与运输方式。
| 问题现象 | 常见原因 | 我们的对策 |
|---|---|---|
| 袋底漏粉 | 缝底针距过大、底线强度不足 | 按承重选高强度涤纶线,袋底两端回针加固,首件与巡检核对针距 |
| 缝口开裂 | 满袋重量超出布基与缝线的匹配范围 | 按灌装重量上浮克重与缝线规格,批量前做满袋静置与跌落测试 |
| 印刷蹭花 | 复膜偏薄,或油墨未干透即堆码 | 复膜后检查覆盖与附着,堆码前确认油墨干燥,必要时加隔离层 |
| 内衬脱层 | 复合温度或压力不稳,内衬与布基贴合不牢 | 复合工序定时抽检剥离情况,异常卷材单独标识,不流入下道工序 |
| 尺寸偏差 | 裁剪或缝制基准不一致 | 换规格先做首件确认,裁剪与缝制按同一基准核对 |
| 袋口不齐 | 切刀磨损或送料偏移 | 定期检查切刀与送料机构,首件核对袋口直线度 |
以上对策按原因归类,具体处理以批次检测记录与双方确认的样品为准。